 Английский
 Русский
 Французский
 Испанский
 Арабский
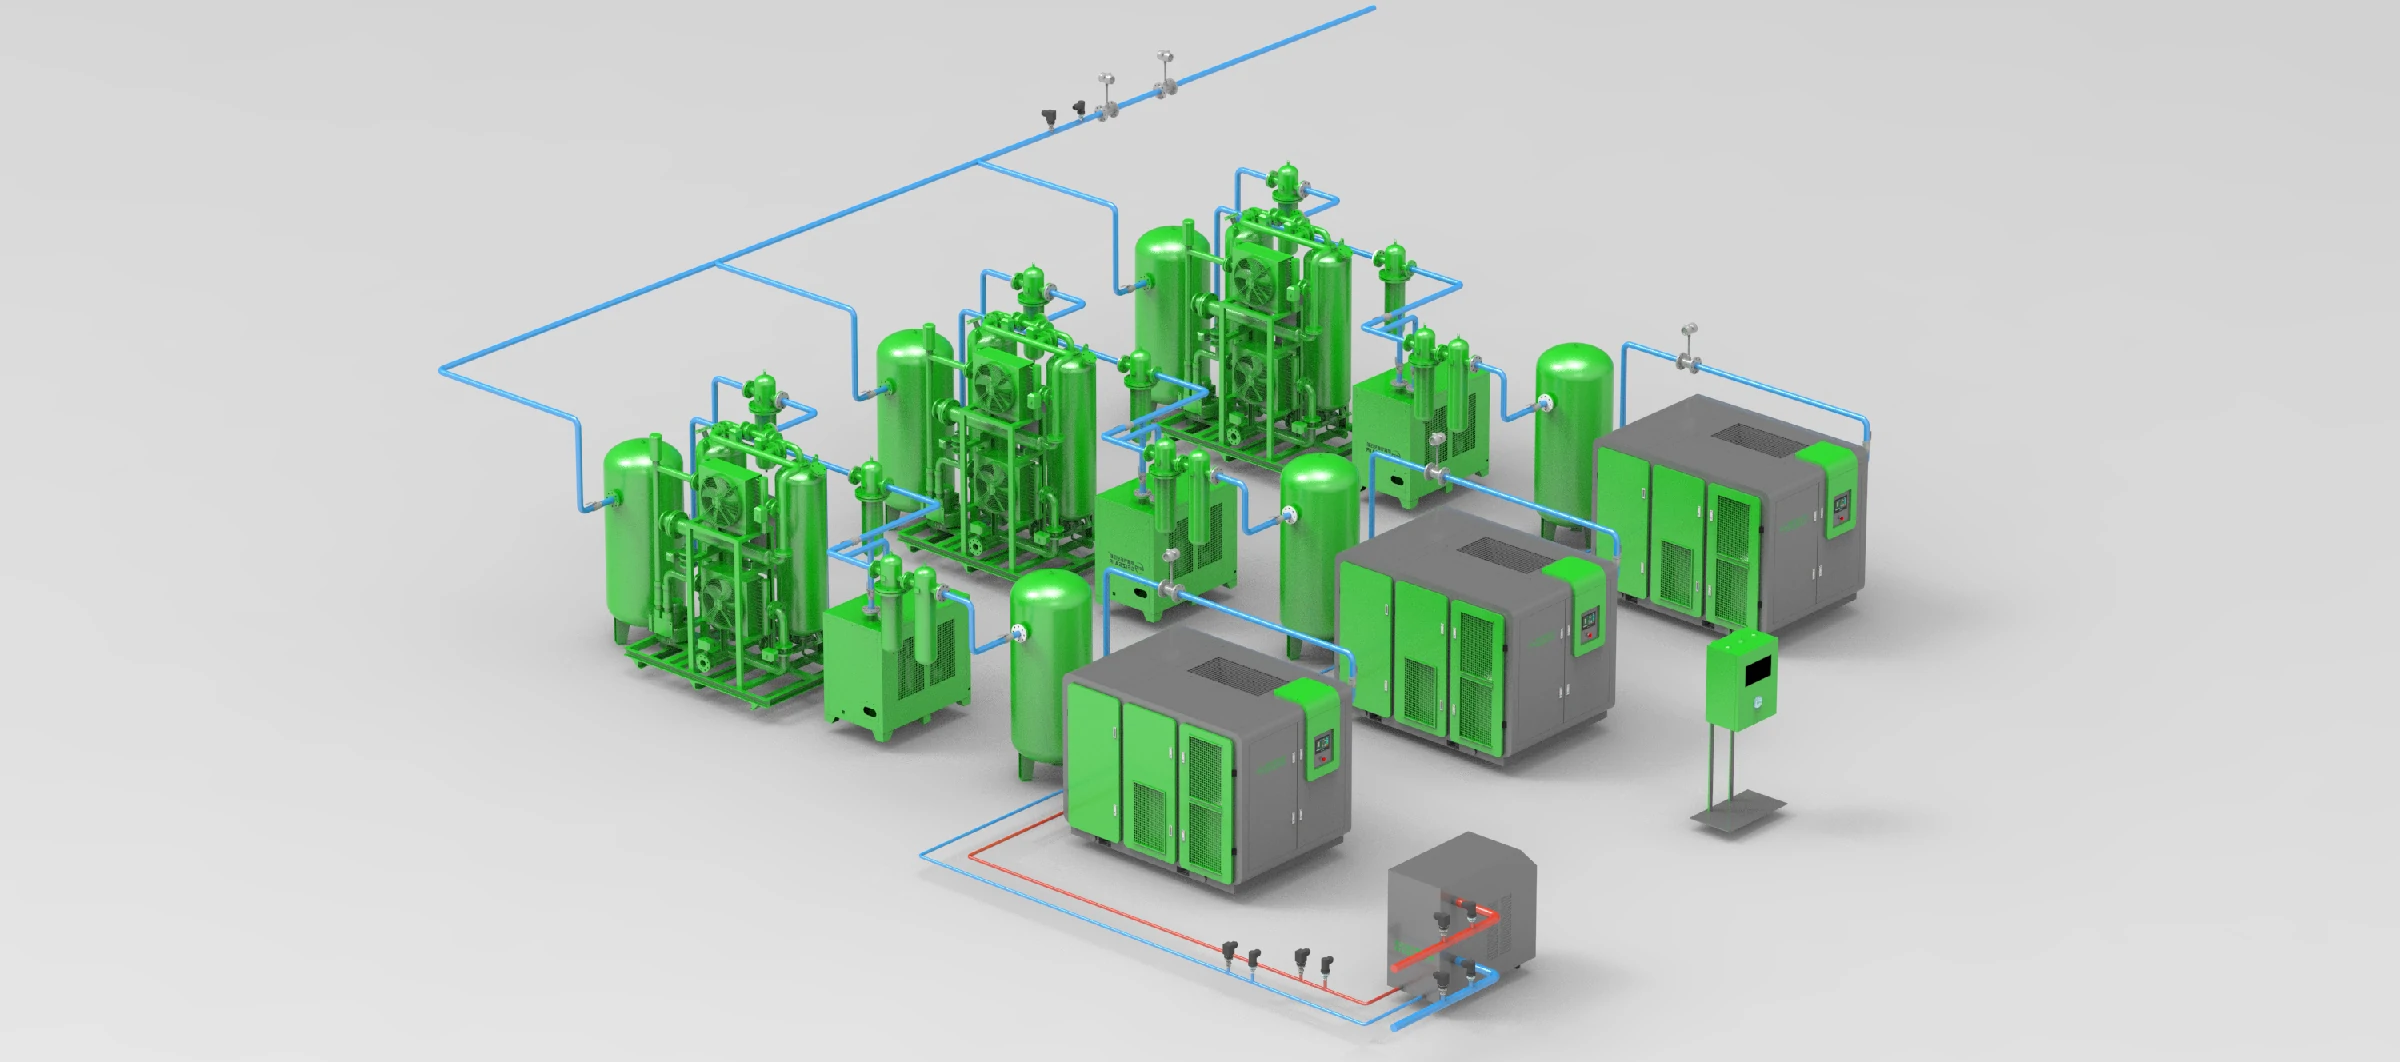
Расчёт производительности компрессора чаще всего делают неправильно по одной причине: считают не потребность завода, а сумму паспортных расходов оборудования. В результате получается либо машина с двойным запасом, которая годами работает на 40 % нагрузки, либо машина «в притык», которая не держит давление в момент пуска линии. Эта статья — про то, как получить число, которое можно защитить и перед технологом, и перед финансистом: от инвентаризации потребителей до проверки расчёта расходомером.
Ниже — последовательность из пяти шагов, три способа проверки и разобранный пример. Все числовые значения в примерах помечены как иллюстративные: подставляйте свои данные по оборудованию и своему графику работы.
Что именно считают: паспортная подача и её условия
Производительность компрессора — это объёмный расход воздуха на выходе, приведённый к условиям всасывания. В международной практике этот параметр называют FAD (free air delivery), и он определяется по ISO 1217: объём воздуха, прошедшего через компрессор, пересчитанный на условия на входе — 1 бар абсолютного давления, 20 °C и нулевую относительную влажность. Именно поэтому паспортные цифры разных производителей можно сравнивать между собой, и именно поэтому их нельзя сравнивать напрямую с расходом, который вы измеряете в цеху тепловым расходомером без приведения.
Второй момент: паспортная подача указана для конкретного конечного давления. Одна и та же машина при 7 бар даёт заметно больше воздуха, чем при 10 барах. Если в спецификации стоит «7,5 м³/мин», нужно смотреть, при каком давлении эта цифра получена, и совпадает ли оно с тем давлением, которое реально нужно вашей пневмосети. Разница в 2 бара по давлению — это единицы процентов подачи и заметно больше по потребляемой мощности.
Почему сумма паспортных расходов завышает результат
Возьмите любой цех и сложите расходы всех пневмопотребителей из паспортов. Полученное число почти всегда будет в 1,5–2,5 раза больше фактического потребления. Причины три.
Паспортный расход дан при 100 % загрузке. Пневмогайковёрт указывает расход при непрерывном вращении, но в реальном цикле он работает секундами. Краскопульт указывает расход при полном открытии, а маляр держит его закрытым между проходами.
Оборудование работает не одновременно. Даже на самой загруженной линии редко бывает момент, когда все потребители требуют воздуха разом. Для этого в расчёт вводят коэффициент одновременности.
В паспортах указывают расход при номинальном давлении потребителя. Если у вас в сети 7,5 бара, а инструмент рассчитан на 6,3 бара и стоит без местного регулятора, он потребляет больше воздуха, чем в паспорте — это и есть «искусственный спрос», о котором ниже.
Шаг 1. Инвентаризация потребителей
Обойдите производство и выпишите всё, что потребляет сжатый воздух. Удобно разбить на пять групп: пневмоцилиндры и приводы, ручной пневмоинструмент, покраска и распыление, продувка и обдув, технологические потребители (пневмотранспорт, аэрация, вакуумные эжекторы, упаковка).
Пневмоцилиндры. Расход считают по циклу, а не по времени: объём штоковой и поршневой полостей, умноженный на абсолютное давление. Для цилиндра двойного действия формула в нормальных литрах на цикл: 2 × площадь поршня × ход × (рабочее давление + 1). Цилиндр диаметром 63 мм с ходом 200 мм при 6 барах за один цикл «туда-обратно» потребляет около 8 нормальных литров; если он делает 20 циклов в минуту, это уже 0,16 м³/мин — и таких цилиндров на линии обычно десятки.
Ручной инструмент. Берут паспортный расход и умножают на коэффициент использования по времени. Для гайковёртов и шлифмашин это обычно 0,2–0,4, для краскопультов — 0,3–0,5, для пескоструя — 0,6–0,8.
Продувка и обдув. Самая дорогая статья. Открытая трубка 6 мм при 6 барах пропускает порядка 0,6–0,8 м³/мин — столько же, сколько два-три нормальных потребителя. Каждая точка обдува, оставленная без сопла с эжекцией, платит за себя круглосуточно. При инвентаризации такими точками нельзя пренебрегать: их вклад часто больше, чем вклад всего остального оборудования вместе.
Шаг 2. Коэффициенты использования и одновременности
После того как расходы выписаны, каждый умножается на два коэффициента. Коэффициент использования показывает, какую долю времени потребитель реально потребляет воздух. Коэффициент одновременности — какую долю времени он совпадает по работе с другими.
Ориентиры, которые можно взять за отправную точку при отсутствии замеров: для сборочных линий с ручным инструментом одновременность 0,4–0,6; для участков с прессами и цилиндрами 0,5–0,7; для покраски 0,3–0,5; для продувки 0,2–0,4. Эти диапазоны — не норматив, а способ не ошибиться на порядок. Точные значения даёт только логгер, о котором речь в разделе проверки.
Результат шага — расчётная средняя потребность. Но компрессор выбирают не по средней, а по пиковой: сеть должна держать давление в момент, когда линия стартует и одновременно срабатывают все цилиндры. Поэтому параллельно считают пик — сумма потребителей одной линии без коэффициента одновременности, но с коэффициентом использования.
Шаг 3. Приведение к условиям всасывания
Компрессор засасывает воздух в конкретной компрессорной, а не в нормальных условиях. Если в помещении 35 °C, а не 20 °C, массовая подача падает примерно на 5 %, потому что воздух менее плотный. Если производство находится на высоте 1 500 м над уровнем моря, атмосферное давление ниже на 15–17 %, и та же машина выдаёт меньше воздуха в пересчёте на нормальные условия.
Формула приведения простая, по уравнению состояния: Q₂ = Q₁ × (P₁ / P₂) × (T₂ / T₁), где давления абсолютные, температуры — в кельвинах. Для наглядности: машина, которая при 20 °C и 1 баре выдаёт 7,5 м³/мин, при всасывании 35 °C даст около 7,1 м³/мин, а на высоте 1 500 м — около 6,3 м³/мин. Это не дефект машины, это физика, и именно поэтому расчёт производительности компрессора без поправки на условия площадки почти всегда даёт завышенный результат.
Шаг 4. Утечки и искусственный спрос
Утечки — это постоянная составляющая нагрузки, которая работает и в обед, и в ночную смену. По оценке Министерства энергетики США, в типовой промышленной пневмосистеме на утечки приходится 20–30 % производительности компрессора, а утечка более 10 % уже считается поводом для программы их устранения. В расчёт закладывают фактическую величину, а не ноль.
Измерить её можно без приборов: в нерабочее время поднимите давление в сети до рабочего, отключите компрессоры и замерьте время падения давления. Расход утечки в м³/мин приблизительно равен объёму системы в м³, умноженному на падение давления в барах и делённому на время в минутах; коэффициент 1,25 учитывает снижение утечки по мере падения давления.
«Искусственный спрос» — второй скрытый потребитель. Если в сети держат 8 бар, чтобы у дальнего пресса хватало 6, то весь завод работает при давлении выше необходимого. Практическое правило: снижение давления нагнетания на 1 бар снижает энергопотребление примерно на 7 %, если потребители это позволяют. Поэтому в расчёте фиксируют не только расход, но и минимально необходимое давление у каждого потребителя — это разные числа, и они определяют разные решения.
Шаг 5. Запас: 10–15 %, а не 30
К расчётной потребности добавляют запас на развитие производства и на неравномерность графика. Нормальная величина — 10–15 %. Запас 25–30 % «на всякий случай» оборачивается тем, что машина постоянно работает в недогруженном режиме, где её удельная мощность хуже, а циклирование чаще. Если запас нужен из-за утечек — правильнее устранить утечки, а не покупать воздух под них.
Проверка расчёта по факту: три способа
Любой расчёт, сделанный по паспортам, — это гипотеза. Проверить её можно тремя способами, от простого к точному.
Метод цикла нагрузки. Если в системе один компрессор с загрузкой/разгрузкой, включите его в нерабочее время и засеките время под нагрузкой T и время разгрузки t. Доля утечки в процентах равна T × 100 / (T + t). Метод не требует приборов и сразу даёт цифру, на которую можно опереться.
Метод падения давления. Даёт абсолютную величину утечки в м³/мин по объёму системы и скорости падения давления — формула приведена выше. Точность зависит от того, насколько полно вы учли объём труб и ресиверов.
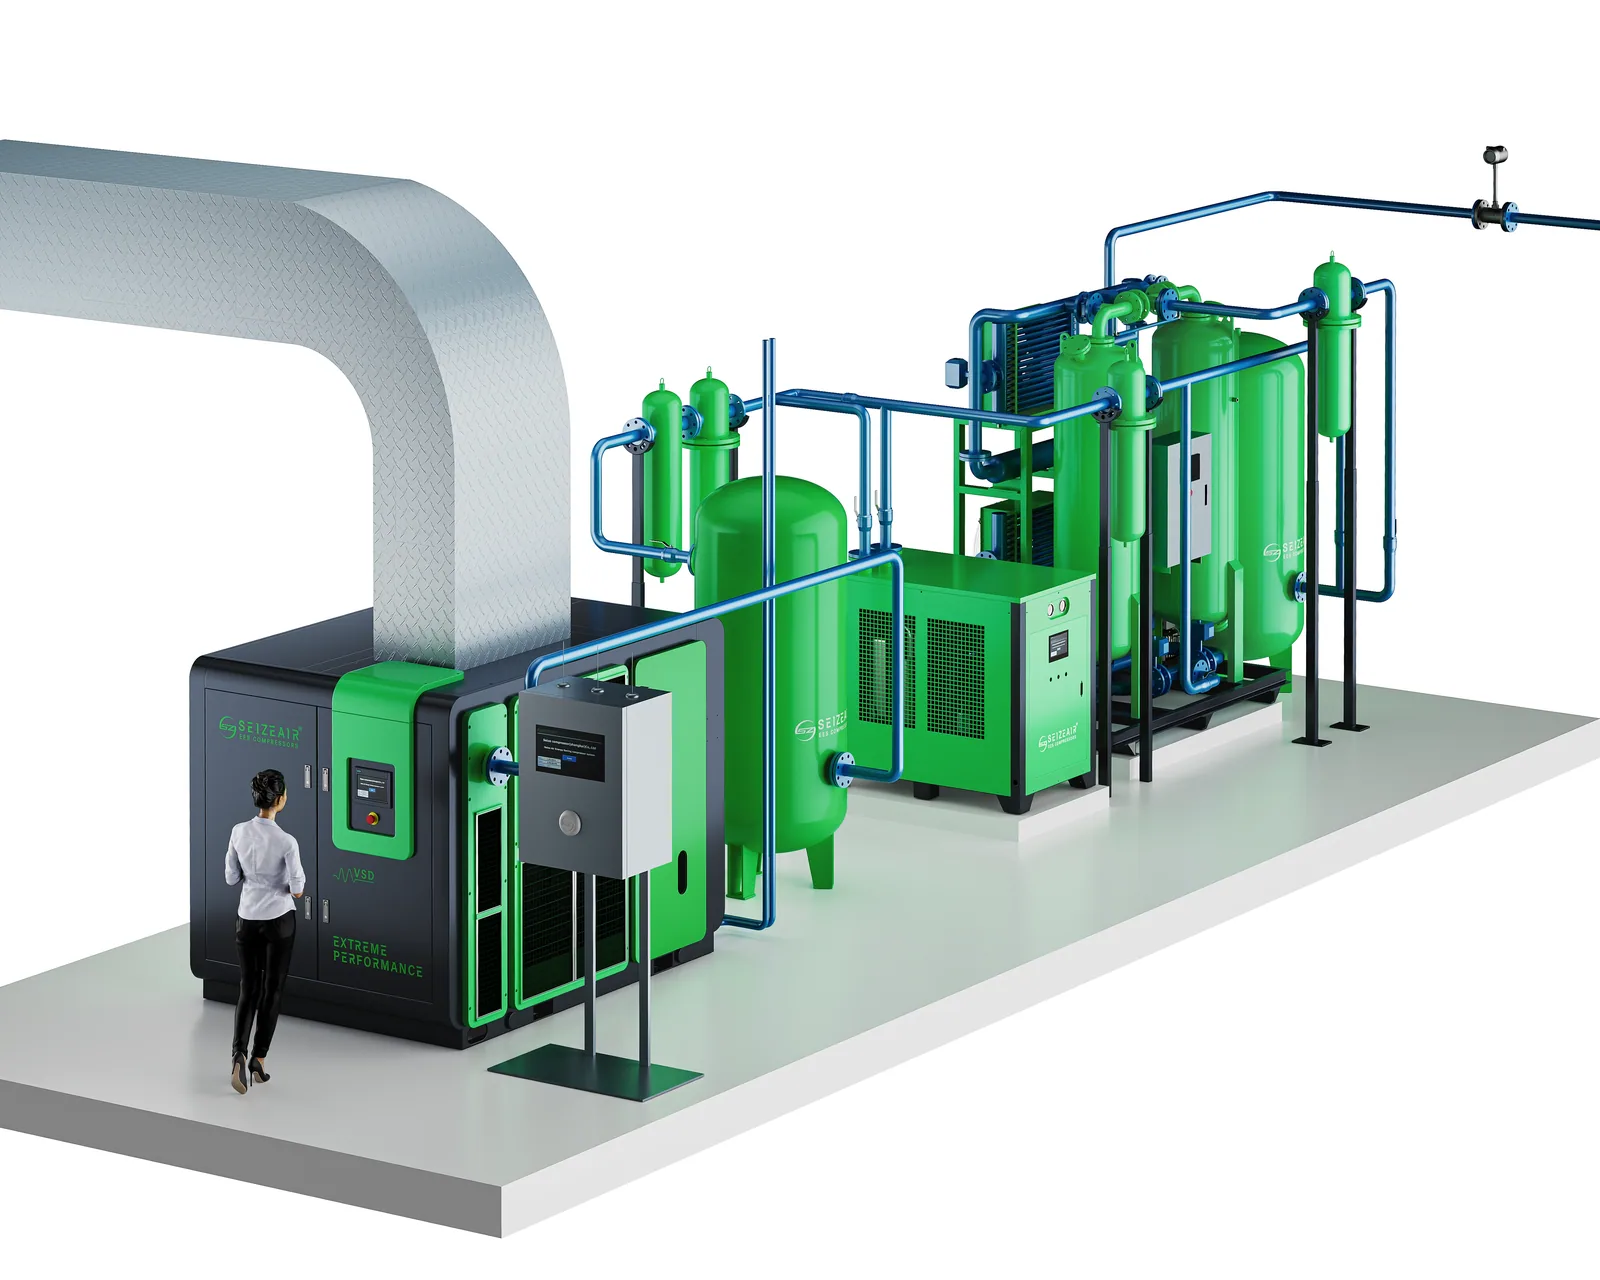
Расходомер и логгер. Самый надёжный вариант: тепловой массовый расходомер на магистрали после осушителя и фильтров плюс запись в течение хотя бы одной полной производственной недели с интервалом 1 минута. Такой лог показывает не только средний расход, но и пики, ночные утечки и реальный график — то, что невозможно увидеть в месячном счёте за электричество. При установке расходомера нужен прямой участок до и после точки замера; типовое требование — 10–20 диаметров до и не менее 5 после, иначе погрешность вырастет в разы. Подготовка воздуха (осушитель, фильтры) важна и здесь: капли влаги на чувствительном элементе дают выбросы в данных.
Пример расчёта
Небольшой участок металлообработки, одна смена, иллюстративные данные:
Четыре пневмоцилиндра 63 мм с ходом 200 мм, 15 циклов в минуту каждый, 6 бар: 4 × 0,12 = 0,48 м³/мин. Шесть пневмогайковёртов с паспортным расходом 0,35 м³/мин и коэффициентом использования 0,25: 6 × 0,0875 = 0,53 м³/мин. Два окрасочных поста по 0,45 м³/мин с загрузкой 0,4: 0,36 м³/мин. Три точки обдува с соплами по 0,35 м³/мин и загрузкой 0,3: 0,32 м³/мин. Итого полезная потребность — около 1,7 м³/мин.
Утечки при проверке методом падения давления дали 0,5 м³/мин. Средняя потребность — 2,2 м³/мин. Пик по линии с одновременным пуском цилиндров и покраски — около 3,1 м³/мин. Запас 15 % к пиковой величине — 3,6 м³/мин при рабочем давлении 7 бар. Именно это число идёт в подбор; машина с паспортной подачей 3,8–4,0 м³/мин при 7 барах закрывает задачу с нормальным резервом, тогда как расчёт «по сумме паспортов» дал бы 5,5–6 м³/мин и лишние киловатты на годы вперёд.
Пять типовых ошибок
Считать по паспортам без коэффициентов. Самая частая. Результат — переразмеренная машина и работа на частичной нагрузке.
Забыть про утечки и продувку. Это не «мелочи», а 30–50 % нагрузки в цехах, где никто не занимался пневмоаудитом.
Не привести расход к условиям всасывания. Жаркий цех и высокая площадка съедают 5–20 % подачи, и это выясняется уже после пуска.
Смешать средний и пиковый расход. Компрессор подбирают по пику с запасом, а энергоэффективность оценивают по среднему. Одно число на обе задачи не годится.
Учитывать мощность вместо подачи. «Нам нужен компрессор на 45 кВт» — это не расчёт, а привычка. При одинаковой мощности подача у разных машин различается на 10–15 %, и именно она определяет, хватит воздуха или нет. Корректный расчёт производительности компрессора всегда заканчивается подачей в м³/мин при конкретном давлении, а мощность — производная от них.
Что делать с полученным числом
Расчёт производительности компрессора заканчивается не покупкой, а тремя решениями: какая подача нужна при каком давлении, сколько машин должно быть в компрессорной и какой объём ресивера их поддержит. Первое определяет модель, второе — надёжность и энергоэффективность (одна большая машина и один небольшой регуляторный компрессор часто выгоднее, чем одна машина на все режимы), третье — стабильность давления при пиках. Как эти три решения складываются в конкретную схему компрессорной, разобрано в материале какой промышленный компрессор выбрать для завода.
Полезно сразу посчитать и стоимость воздуха: расход, умноженный на удельную мощность и на цену электроэнергии, показывает, во что обходится каждый кубометр и как быстро окупается переход на двухступенчатую или регулируемую машину. Об этом — в материале о стоимости сжатого воздуха; методика оценки энергоэффективности описана в стандарте Compressed Air Sourcebook Министерства энергетики США, откуда взяты и формула оценки утечек, и диапазон 20–30 %.
Дальше по цепочке: объём ресивера считается от пиковых событий и ширины диапазона давления — об этом отдельный разбор как подобрать ресивер; потери в сети, которые съедают запас давления, разобраны в статье про утечки сжатого воздуха; требования к помещению, где машина будет стоять, — в материале о вентиляции и температуре компрессорной.
Если нужна помощь с самим расчётом — пришлите перечень потребителей или лог расходомера за неделю, и мы посчитаем требуемую подачу под ваш график, а не под средний по отрасли. Варианты машин под разные диапазоны подачи собраны в разделе энергоэффективных промышленных компрессоров, а сравнение схем сжатия — в статье почему двухступенчатый винтовой компрессор экономит электроэнергию.
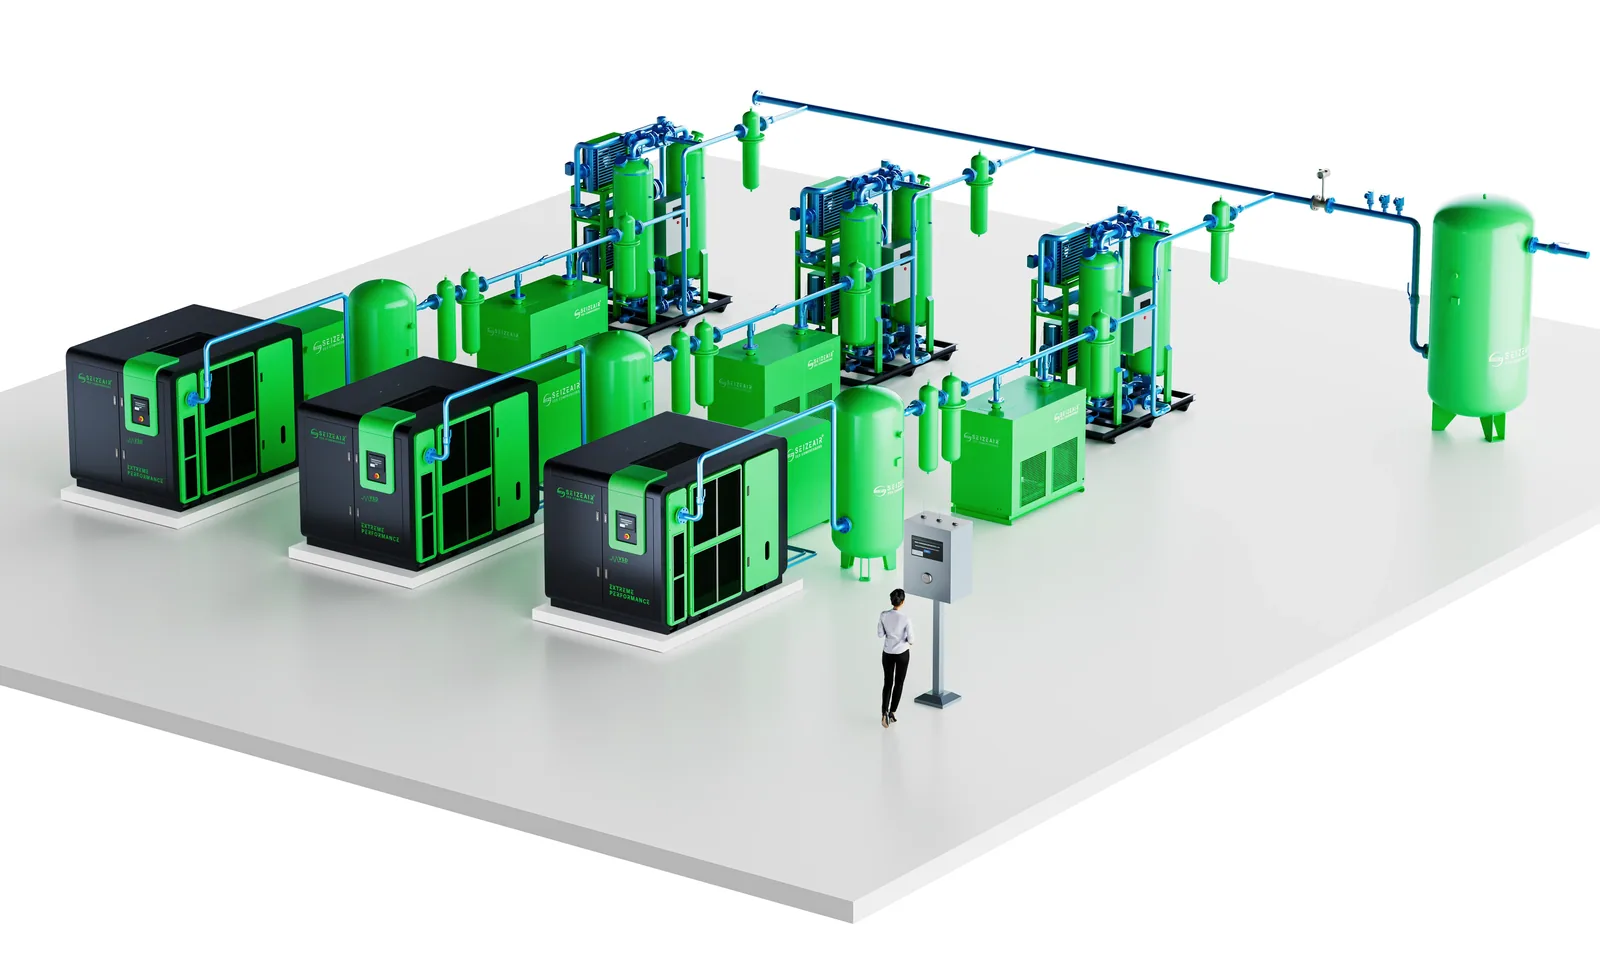
Порядок, который стоит соблюдать: инвентаризация потребителей, коэффициенты, приведение к условиям площадки, утечки, запас 10–15 %, проверка логгером. Пять шагов занимают один-два дня работы инженера и экономят либо капитальные затраты на лишнюю мощность, либо годы нестабильного давления в цеху.